


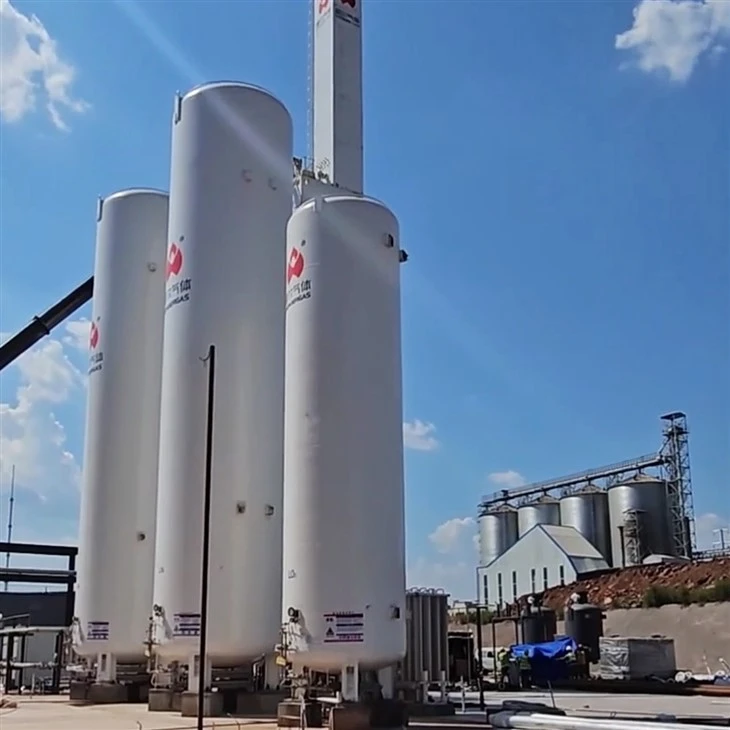
石炭化学産業用極低温空気分離ユニット
石炭化学プロジェクトでは、ガス化装置の安定した稼働は、継続的な高圧、高純度の酸素供給に直接依存します。石炭化学産業に適切に適合する極低温空気分離ユニットを選択するには、単に機械を選択するだけではありません -。特定のガス化プロセスに合わせて空気分離熱力学全体を再最適化することが重要です。
多くのエンジニアリング会社やプラント所有者は 1 つの事実を見落としています。それは、ASU が石炭化学プラントの総電力消費量の 15 ~ 25% を占める可能性があるということです。しかし、酸素吐出圧力をわずか 0.1MPa 下げるだけで、コンプレッサーのエネルギーは約 6 ~ 8% 削減されます。 ASU が「高圧になってから下げる」- のではなく、初日からガス化装置の入口圧力に一致するように設計されている場合、- 年間の電力節約は数百万人民元に達する可能性があります。
仕組み: 最初に液化し、次に沸点によって分離します
極低温空気分離は概念的には単純です。空気を圧縮、精製し、液化するまで約 -172 度から -196 度まで冷却し、次に蒸留塔内で酸素、窒素、アルゴンを沸点の違いに基づいて分離します。
-
酸素は-183度で沸騰します
-
窒素は-196度で沸騰します
複塔システム内では、上昇する蒸気と下降する液体が継続的に接触します。軽い窒素は上部に集まり、重い酸素は下部に集まります。石炭化学用途の場合、通常、酸素純度は 99.6% 以上である必要があり、ガス化プロセスが不活性物質の影響を受けやすい場合はアルゴン含有量を制御します。
Shenger Gas は、石炭化学産業向けの極低温空気分離ユニットを設計する際、メイン凝縮器の安全性に特別な注意を払っています。石炭の化学環境は、微量の炭化水素を ASU に運び込む可能性があります。これらが主凝縮器内に蓄積するとリスクが高まります。そのため、当社では完全に浸漬されたメインコンデンサーを標準として使用し、オンライン総炭化水素分析装置と自動排出ロジックを組み合わせて使用しています -。これは広く検証されているエンジニアリング手法です (Shenger Gas に固有のものではありませんが、当社ではこれを厳格に実施しています)。
主要な技術パラメータの概要
|
パラメータ |
代表的な範囲/保証 |
注意事項 |
|---|---|---|
|
酸素純度 |
99.6% – 99.8% |
ガス化装置のタイプごとに調整可能。最低99.0% |
|
窒素純度 |
10ppm O₂ 以下 (99.999%) |
アンモニア合成またはパイプラインパージ用 |
|
酸素の流れ |
6,000 – 100,000 Nm3/h |
単一列車。より高い収容力を実現する複数の列車 |
|
窒素の流れ |
1.2 ~ 2.5 × 酸素流量 |
液体窒素洗浄が必要かどうかによって異なります |
|
コールドボックスの動作温度 |
-196 度 ~ -172 度 |
ウォームエンド ΔT 5 度以下;コールドエンド ΔT 3 度以下 |
|
比エネルギー (O₂) |
0.38 – 0.46 kWh/Nm3 O₂ |
メインエアコンプレッサー、ブースター、エキスパンダー、内部補助機器が含まれます。冷却塔ファンと循環水ポンプを除く |
上記のエネルギー数値は、吐出圧力 0.5MPaG、冷却水温度 32 度、運転時間 8,000 時間/年、海面付近に基づいています。高地または暑い気候の場所では再計算が必要です。
エネルギー効率: コンプレッサーの銘板以外にも目を向けましょう
石炭化学産業向けの極低温空気分離ユニットを評価するには、単にエアコンプレッサーの定格出力を読み取るだけではありません。液体酸素当量当たりの比出力を見てください。液体窒素バックアップ システムがほとんど動作しない場合は、エキスパンダーの過剰な冷却能力を最小限に抑える必要があります。
私たちの設計アプローチでは、検証済みの 3 つの効率目標に焦点を当てています。
-
等温効率 – エアコンプレッサー 72% 以上、ブースターコンプレッサー 75% 以上
-
エキスパンダー効率 – 断熱効率 87% 以上 (エネルギー回収用のブレーキブロワーを使用)
-
熱交換器のマージン – メイン熱交換器の設計マージンは 8 ~ 12% に保たれます (マージンが大きいと圧力損失が不必要に増加します)
もう 1 つ無視されがちなのが、モレキュラーシーブの再生エネルギーです。再生ガス温度が 220 度 ±10 度 - で、過熱がなく、蒸気や電気の加熱能力が無駄にならないツインベッド再生器をお勧めします。
技術仕様のヒント (プロセス設計パッケージ用)
チームが石炭化学プロジェクトの ASU RFQ を準備している場合は、次の 4 つのパラメータが明確に定義されていることを確認してください。
-
必要な酸素排出圧力 – これは圧縮段階と出力を直接決定します。ガス化装置の動作圧力ではなく、ガス化装置入口制御バルブの後の圧力を提供します。
-
窒素の最終用途 – パージのみ? 99.9%で大丈夫です。アンモニア合成原料? 10ppm以下のO₂が必要です。
-
負荷ターンダウン要件 – 石炭化学プラントは多くの場合、ガス化装置の負荷に従います。 1 日あたりの負荷変化の数とランプ レートを指定します (1.2%/分以上の線形ランプを実現できます)。
-
地域の極端な環境 - 夏の最大湿球、冬の最小乾球、および高度。これら 3 つの数値により、冷却塔のサイズとエキスパンダーのマッチングが決まります。
カスタムエンジニアリング: マスバランスからのリバースデザイン
Shenger Gas が石炭化学産業向けに極低温空気分離ユニットをカスタマイズする場合、単に「フランジ サイズを変更する」だけではありません。完全な Aspen Plus プロセス シミュレーションから開始して、すべての点を一致させます。
-
圧力マッチング – コールドボックスの酸素排出圧力は、ガス化装置の必要圧力±0.05MPaに直接設定されます。パイプラインの稼働時間が異常に長い場合を除き、別個の酸素ブースター コンプレッサーは必要ありません。
-
副産物のトレードオフ – 液体アルゴン抽出は必要ですか?液体窒素バックアップシステム?液体酸素は販売可能ですか?どちらを選択するかは、投資回収期間の要件に完全に依存します。
-
コールドボックス構成 – パーライト断熱材を備えた標準的なスチールシェル。スペースに制約のある現場では、カラム、熱交換器、配管をすべて内部に備えた単一の統合型コールド ボックスを設計できます。
-
計装と制御 – オプションの DCS ワンボタン自動負荷変更ロジックにより、オペレーターの介入を軽減します。
私たちは「どんな状況でも対応できる」とは決して主張しません。その代わりに、どのパラメータの変更がエネルギー消費に影響を及ぼし、どのパラメータの変更がトレイ効率の低下を引き起こすのかを明確に説明します。そうすれば、トレードオフの決定を自分で行うことができます。
サービス: プロセスデータを送信していただくとサービスが開始されます
Shenger Gas サービスは、試運転前日ではなく、プロセス条件シート - を受け取った日から開始されます。
-
フロントエンド – 15 営業日以内に、物質収支図 (酸素、窒素、アルゴンの組成と流量)、推定エネルギー消費表、予備的な機器レイアウトを納品します。
-
エンジニアリング中 – 当社は、プロセスおよび機器エンジニアによる共同レビューのために、P&ID とインターロック ロジックの説明を提供します。現場では「論理が通らない」という驚きはありません。
-
納品後 –
オンサイト設置ガイダンス (バンドル サービスを強制するものではありません。ご希望の場合は、主要な検査チェックポイントのみを提供できます)
オペレータートレーニング (フォールトツリー分析を含む、最低 5 営業日)
リモート サポート インターフェイス (主凝縮器 ΔT、膨張機ベアリング温度、モレキュラーシーブ CO₂ ブレークスルー トレンド - すべて権限のある担当者がリモートで表示可能)
24時間365日ロードサービスを提供する「全国サービスネットワーク」はありません。ただし、各プロジェクトには、設計から試運転までプロジェクトに携わる専任のプロセス エンジニアが 1 名います。
Shenger Gas は極低温空気の分離に重点を置いています。石炭化学用途については、既製の「汎用」ユニットは販売していません。当社はガス化装置のタイプごと、お客様の条件ごとに設計します。すでに稼働している石炭化学物質のリファレンスは複数ありますか?いいえ、-。それについては正直です。
ただし、すべての提案に対して、以下を提供します。
-
完全な熱力学計算シート
-
すべてのメイン熱交換器の設計マージンの記述
-
各蒸留トレイの油圧チェック
-
エネルギー保証(保証値を満たさない場合は契約により交渉します)
石炭化学プロジェクトの ASU サプライヤーを検討していて、現実的で誇張のない、追跡可能な提案が必要な場合は、- Shenger Gas にご連絡ください。ガス化装置の種類、必要な酸素流量と圧力、地域の気象条件をお知らせください。 2 週間以内に、すぐに並べて比較できる技術ソリューションが提供されます。


人気ラベル: 石炭化学産業用極低温空気分離ユニット、石炭化学産業メーカー、サプライヤー、工場用の中国極低温空気分離ユニット
あなたはおそらくそれも好きでしょう


お問い合わせを送る